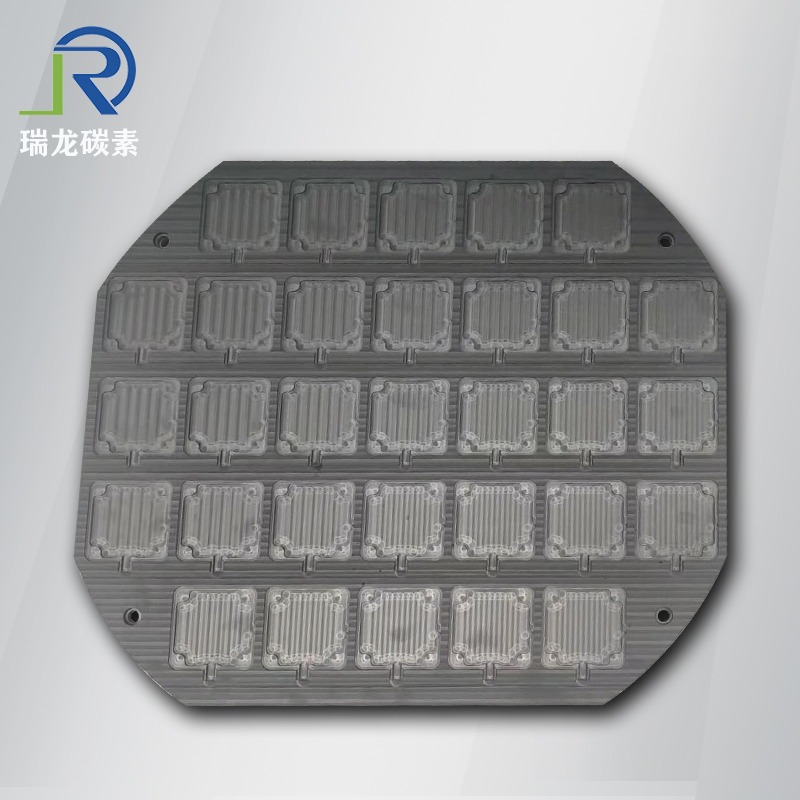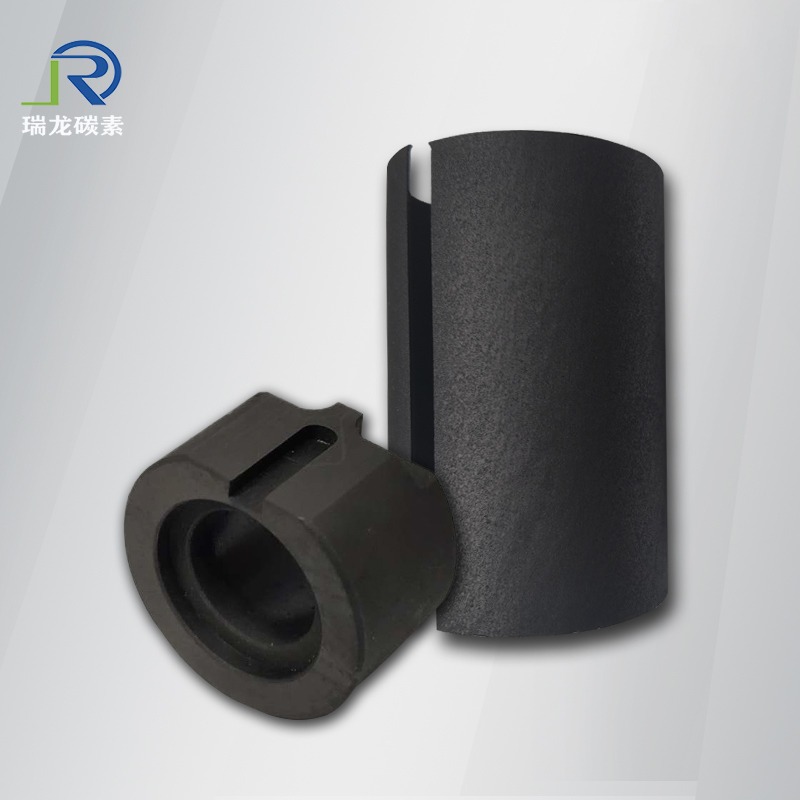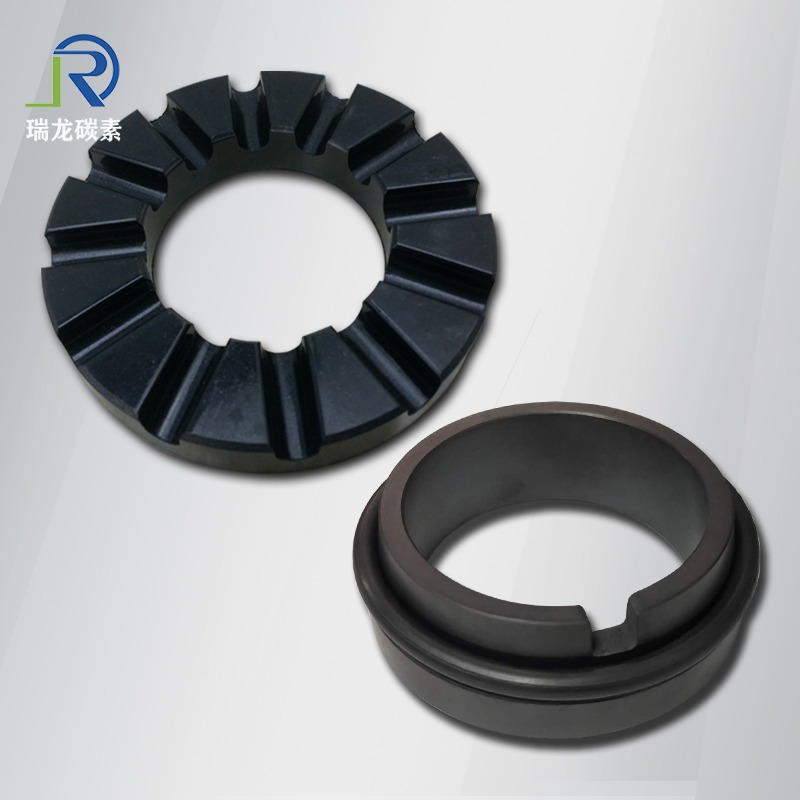
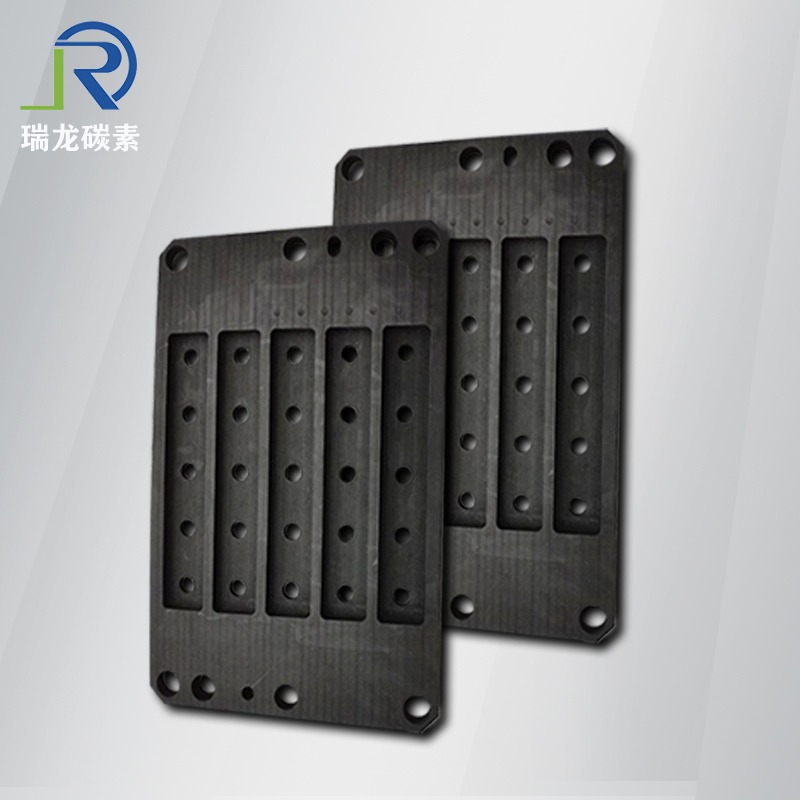
电子元件烧结石墨模具(IC/二极管封装石墨治具)加工流程
适用:半导体陶瓷封装真空烧结石墨模具,基材为高纯等静压石墨,全程干式加工,金刚石涂层刀具,配套吸尘系统,避免崩边、粉尘污染。
1. 图纸评定+工艺计划
接纳客户图纸,结合烧结收缩率、排气槽、定位销、拔模斜度做结构承认;CAM工程师编写刀路,规划开粗、半精、精加工途径;承认公役、表面粗糙度、是否需要 SiC 涂层。
要点:涂层产品加工时,型腔尺度要预留涂层厚度余量。
2. 原材料选型与下料
选用高纯等静压石墨(灰分低、各向同性,避免 IC 器材高温漏电),查看石墨毛坯有无裂纹、气孔。
运用石墨专用锯床/线切割下料,切割成毛坯料,单边预留 0.3~0.5mm加工余量;气枪整理毛坯表面石墨粉尘。
3. CNC粗加工(开粗)
石墨毛坯上CNC加工中心,真空吸盘装夹,金刚石涂层铣刀干式切削,大功率吸尘同步吸走石墨粉尘。
快速去除大部分余量,铣出外轮廓、型腔大体形状,预留 0.1~0.2mm精加工余量;分层切削,小切深,避免石墨脆性崩角。
加工完结做首件初检。
4. 半精加工
换小直径刀具,修整型腔侧壁、定位台、排气槽、定位销孔,进一步缩小余量,修正平面度与平行度,消除开粗带来的应力形变。
5. CNC精加工(中心工序)
精加工型腔、多腔阵列、微细排气槽、定位销孔、倒角、拔模斜度。
操控尺度公役±0.02mm,型腔边际C0.1~C0.2细小倒角,避免运用时崩边;保证平面度、方位度,满足批量烧结产品一致性。细小窄槽、微孔采用啄钻工艺,持续吹气排屑。
6. 表面处理与清洁
1. 手艺精修:去除细小毛刺、边角碎屑;
2. 全面吹扫+超声波清洗,把型腔内部石墨粉末彻底整理干净,避免碳粉残留污染电子元件;
3. 可选工序:CVD堆积SiC抗氧化涂层。涂层完结后再次精磨校对尺度(涂层会增厚表面),提高模具抗氧化、抗掉粉能力,延伸运用寿命。