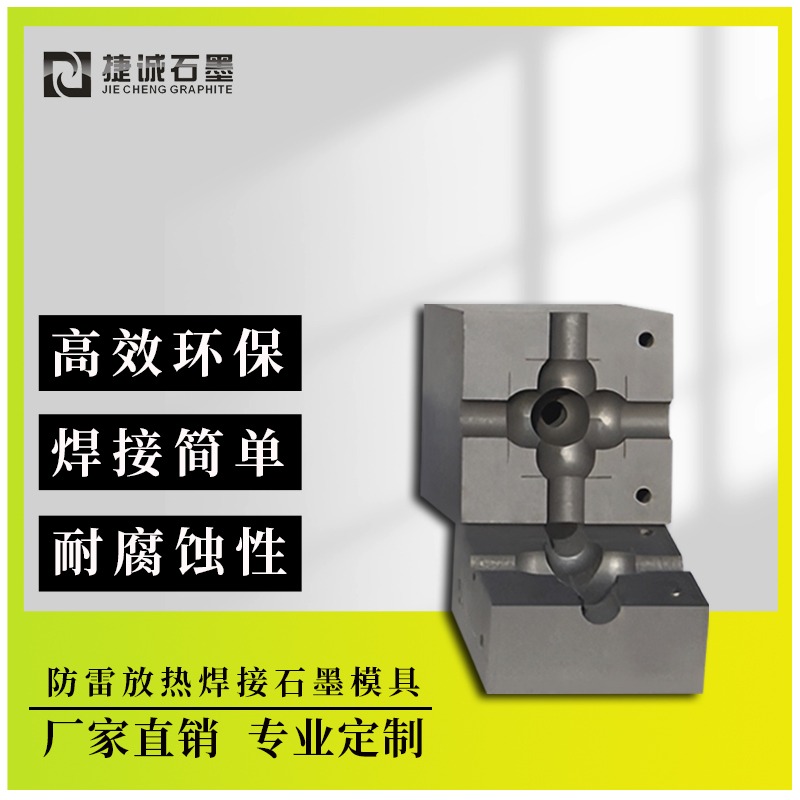
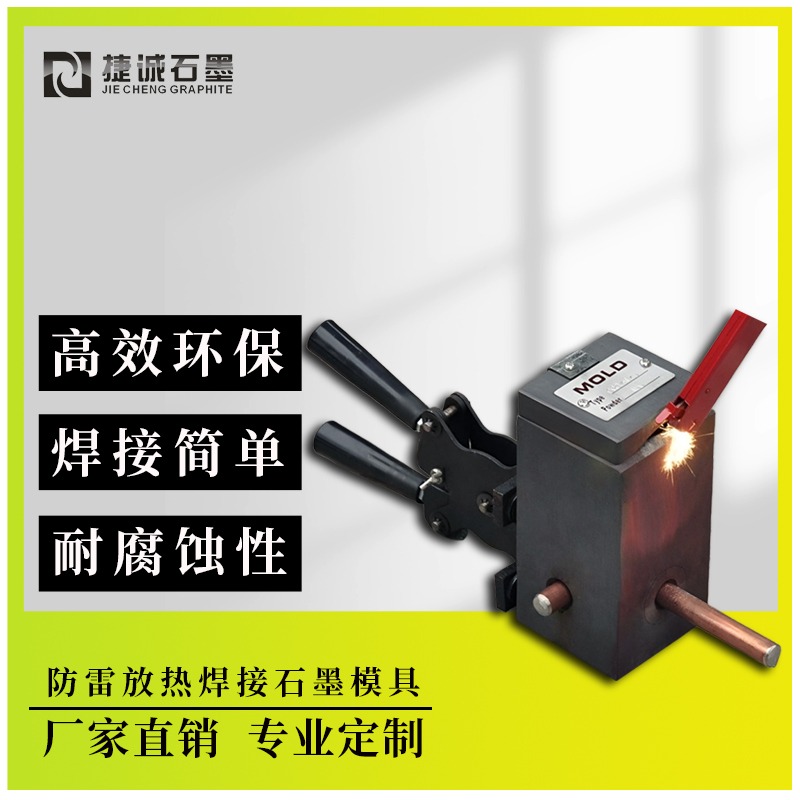
防雷接地用铝热焊模具是铝热焊接工艺中的核心东西,其功用贯穿于焊接全流程,经过精细规划完成高温熔融、金属熔合、结构维护及操作快捷性。以下是其详细功用解析:
1. 束缚高温熔融金属,完成精准成型
熔接腔规划:模具内部设有与导体形状匹配的熔接腔(如圆形、矩形或多边形),经过石墨原料的高导热性(129W/(m·K))和耐高温性(熔点≥2700°C),将铝热反响产生的2500°C以上高温均匀传递至导体接触面,使铜液在腔体内定向活动,填充导体间隙,构成与模具内腔形状共同的焊接接头。
导流槽与挡板:部分模具配备导流槽或挡板结构,引导熔融金属沿预设途径活动,避免喷溅或溢出,保证焊接点饱满、无气孔。例如,防喷型五通模具经过挡板组织缩短操作时刻40%,一起避免铜液飞溅伤人。
2. 维护导体与模具,延伸运用寿命
石墨原料优势:石墨模具化学性质安稳,不参与铝热反响(3Cu2O+2Al → 6Cu+Al2O3),仅作为热传导介质。其抗热震性(耐急冷急热)可避免因温度骤变导致的开裂,重复运用次数达50-100次。
隔离片与垫片:模具内放置钢碟或金属隔离片,避免铜液直接接触模具底部,减少粘连危险;一起,隔离片可调整导体间距,适应不同标准接地极的焊接需求。
3. 优化焊接工艺,提高效率与质量
模块化组合规划:模具由模详细、顶盖、铰链等组件构成,部分型号采用丝杆升降组织或快速夹紧设备,完成单手开合,缩短安装时刻。例如,反向螺旋丝杆结构增加开合行程,适配大截面导体焊接。
标准化操作流程:模具经过固定导体方位、束缚铜液活动方向,将焊接进程标准化,下降对操作人员技能的要求。配合专用焊粉(每包对应一个衔接头),保证焊接参数(如温度、时刻)共同,提高成品率。
4. 保证焊接点功能,满足防雷要求
分子级结合:铝热焊使铜液与导体表面原子充沛扩散,构成永久性分子结合,焊接点电阻与母材共同(改变率≤0.02%),导电功能优异,符合IEEE837标准。
抗腐蚀与机械强度:焊接点无接触面,电解质无法浸透,抗腐蚀性强;抗拉强度达150MPa以上,可承受雷电冲击电流(如8/20μs波形、100kA电流)而不熔断,保证防雷系统长时间安稳运转。