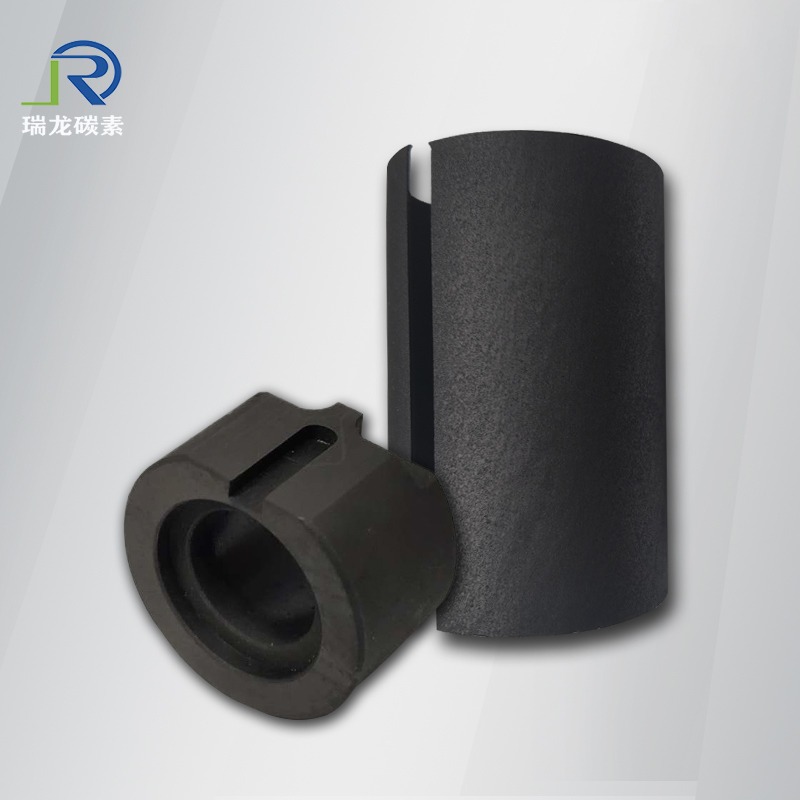
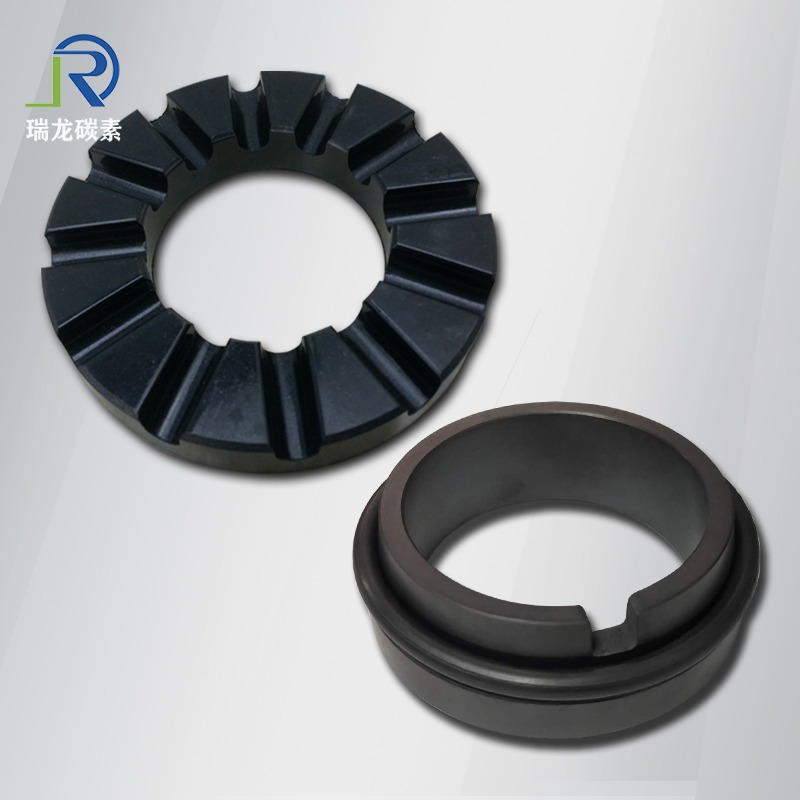
石墨镶嵌轴承空地过大会导致设备振动加剧、工作精度下降、磨损加快乃至提早失效,需根据空地发生原因采取针对性方法。以下为系统化的解决方案及施行关键:
一、空地过大的原因分析
初始设备差错:设备时未严厉控制协作公差,导致轴与轴承内圈、轴承座与外圈的协作空地超出规划值。
长期工作磨损:石墨镶嵌层或金属基体因冲突逐渐磨损,空地随工作时间逐渐扩大。
热膨胀不匹配:轴承与轴、轴承座材料热膨胀系数差异大,高温工况下空地异常增大。
过载或冲击:承受超越规划值的载荷或一再冲击,导致轴承部分变形,空地不可逆增大。
二、解决方案及施行进程
1. 调整垫片/垫圈
适用场景:空地增量较小(<0.1mm)且需快速恢复时。
操作进程:拆开轴承端盖,丈量当时空地值。根据空地增量核算需增加的垫片厚度(如空地超差0.05mm,则增加等厚垫片)。设备垫片后重新装配,并验证空地是否恢复至规划值(±0.02mm内)。
注意事项:垫片材料需与轴承座端面兼容,防止电化学腐蚀。垫片厚度差错应≤0.01mm,防止因垫片不平导致偏载。
2. 替换轴承或轴/轴承座
适用场景:空地增量较大(>0.1mm)或轴承已出现磨损、裂纹等缺陷时。
操作进程:拆开轴承并检测轴颈/轴承座内径标准,供认是否超差。若轴颈/轴承座磨损,需批改或替换;若轴承磨损,则直接替换新轴承。设备新轴承时,严厉控制协作公差(如轴颈选用H7/k6协作,轴承座选用H7/js6协作)。
注意事项:替换前需清洁协作面,防止杂质嵌入导致协作不良。新轴承设备后需进行跑合试验,供认空地安稳。
3. 增加可调预紧设备
适用场景:需一再调整空地或对精度要求高的场合(如精密机床、高速旋转设备)。
操作进程:在轴承端部加装液压预紧设备或弹性挡圈。经过调度预紧力控制轴承空地(预紧力每增加10%,空地约减小0.01mm)。运用激光对中仪或振动分析仪验证调整作用。
注意事项:预紧力需根据轴承类型和工况核算,防止过大导致轴承过热。守时检查预紧设备的密封性,防止液压油泄漏或弹性元件老化。
4. 批改磨损部位
适用场景:轴颈或轴承座部分磨损但未超差时。
操作进程:对磨损部位进行喷涂批改(如镍基合金喷涂)或电镀(如镀铬)。批改后精加工至规划标准,外表粗糙度Ra≤0.8μm。重新装配轴承并验证空地。
注意事项:批改层与基体结合强度需≥200MPa,防止脱落。批改后需进行硬度检测(HRC≥55)和耐磨性试验。