高精密二极管封装石墨模具规划原理
中心概述
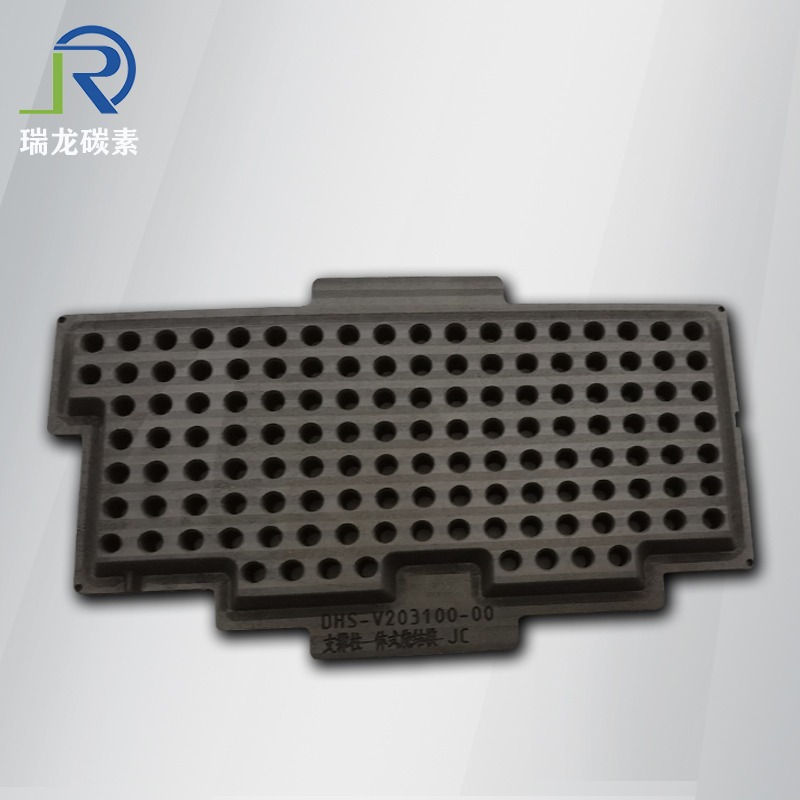
二极管封装石墨模具(烧结/共烧石墨治具)服务于真空共烧、金属化烧结、陶瓷二极管封装工序,依托石墨耐高温、低热胀大、高纯低分出的材料特性,经过型腔结构、公役匹配、排胶通道、均热结构一体化规划,绑缚二极管陶瓷生坯与金属浆料在高温下的缩短形变,保证引脚方位、管体外形精度,一同防止产品污染、鼓包、粘模。
典型产品:玻璃钝化二极管、陶瓷贴片二极管、高压二极管陶瓷管壳等。
一、中心规划原理分项解析
1. 缩短补偿规划(最要害)
二极管陶瓷生坯在高温烧结会产生15%~22%的线缩短,金属浆料也伴随缩短。
模具型腔标准按缩短率反向扩展,不是制品标准;
不同批次陶瓷粉、烧结曲线缩短率有差异,规划预留微调余量;
型腔侧壁做细小拔模斜度,适配缩短,防止烧结后坯体卡死在模腔内。
政策:烧结冷却后,二极管管壳外形、引脚孔位抵达图纸精密公役。
2. 热变形匹配原理
石墨极低热胀大系数,高温下模具自身标准改变极小。
选用等静压高纯石墨,各向同性,减少模具单向翘曲;
模具板厚、加强筋布局做热平衡规划,防止升温/降温时模具自身弯曲;
整板多腔排布时,对称布腔,均衡受热,防止边缘腔位和中心腔位产品标准过错。
3. 均热与热场平衡规划
二极管封装对温度均匀性要求极高,温差会导致:缩短不一同、金属化层厚薄不均、虚焊、裂纹。
模具本体作为均热载体,合理规划型腔深度、壁厚,保证每个管位吸热速率一同;
大面积模具增设石墨导流槽、减重槽,统筹减重与均热,防止部分蓄热热门;
叠烧结构(多层模具)规划石墨隔片,隔离层间辐射热,上底层产品温差可控。
4. 排胶(脱脂)通道规划
生坯内部含有粘结剂,升温阶段需求分解排出,若气体无法逸出,二极管坯体鼓泡、分层、开裂。
型腔底部/侧壁开设纤细排气槽,槽宽严峻控制,不能让浆料溢出;
排气通道连通模具外框,让分解气体向炉腔缓慢开释;
排气槽标准不能过大,防止生坯边缘塌边变形。
5. 定位与限位规划(保证引脚同轴度、方位度)
二极管引脚孔、管体外形精度直接影响后续封装设备。
型腔设置精密定位凸台/定位销,固定生坯摆放方位,根绝装料偏移;
多腔模具共同基准,悉数型腔以同一个基准边加工,保证腔位之间方位度;
上下对模结构:上石墨压模配重,施加均匀微压,抑制生坯高温蠕变翘曲;压力巨细依托石墨压块自重控制,防止压碎脆性陶瓷坯体。
6. 防污染、防粘模规划
半导体二极管对杂质极端活络,金属杂质会构成漏电、器件失效。
模具选材约束高纯石墨,金属杂质含量极低,高温真空环境下放气少;
型腔外表精加工,低粗糙度,减少石墨粉屑附着;必要时可做抗氧化涂层(SiC 涂层),减少石墨掉粉,防止碳粉粘附在二极管金属化外表构成漏电;
型腔外表做不潮湿结构,熔融金属浆料不滋润石墨,烧结后产品轻松脱模。
7. 结构强度与寿数规划
模具重复饱尝高温 - 冷却循环热冲击。
转角方位做圆角过渡,防止应力会集,防止模具冷热循环开裂;
受力区域加厚,非受力区减重,平衡强度与分量;
分块式规划,部分型腔损坏可独自替换,不必整套作废,下降本钱。
二、无缺工艺合作逻辑
1. 装料:陶瓷生坯+金属引线放入石墨下模型腔,定位销限位;
2. 合模:盖上石墨上压块,施加均匀自重压力;
3. 入炉脱脂:升温,粘结剂气化,气体从模具排气槽排出;
4. 高温烧结:石墨模具均热,坯体按预设缩短率细密化成型;
5. 冷却出炉:模具随炉缓慢降温,热应力下降,取出二极管管壳。
三、石墨模具材料选型准则(支撑规划)
1. 高纯度:减少金属杂质,防止二极管漏电失效;
2. 等静压石墨:各向同性,热胀一同,精密加工可达微米级;
3. 细密适中:孔隙不能过高(掉粉),也不能完全细密(排气差);
4. 可选SiC涂层:前进抗氧化、抗磨损,延伸模具使用寿数。
四、常见规划缺点对应的器件问题
缩短系数取值不准 →制品二极管外形超差、引脚错位
排气槽缺少→坯体鼓泡、分层
热场不均→产品翘曲、金属化层色差、漏电不良
转角尖角→模具重复热冲击开裂
外表粗糙 → 石墨粉粘产品,器件漏电
高精密二极管封装石墨模具,中心就是按陶瓷生坯烧结缩短率扩展型腔。依托高纯石墨低热胀大特性,分配均热结构、排气槽与定位压块,在真空炉内控制坯体缩短变形,保证二极管管壳和引脚精度,一同排掉粘结剂气体,防止鼓包、污染,一次性烧结成型精密二极管管壳。