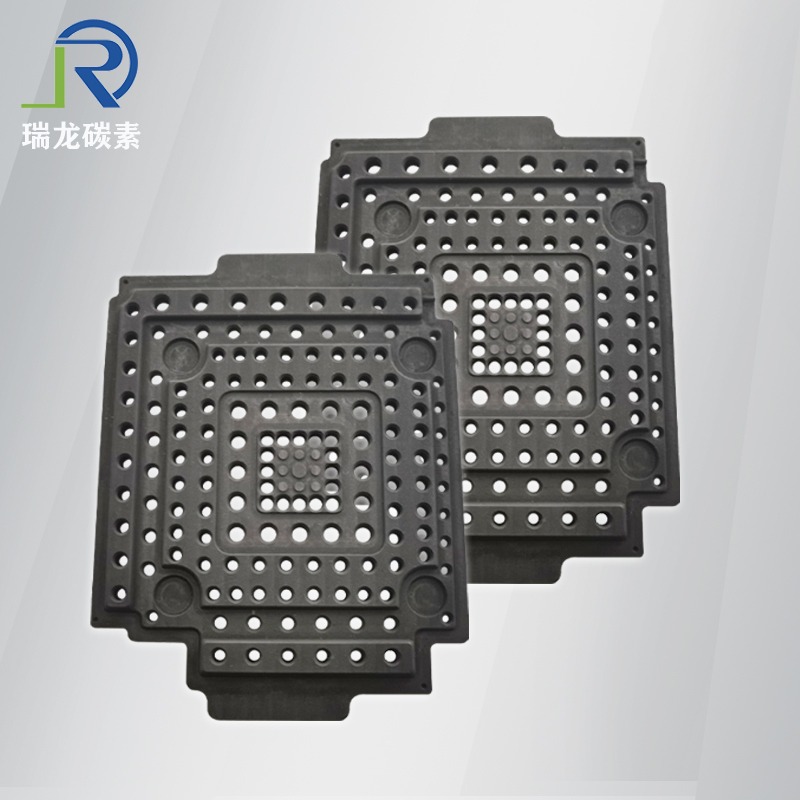
半导体烧结石墨治具制作工艺
全体流程:高纯石墨基材选型→坯料切割开粗→CNC精细加工→外表处理→清洗净化→质检检测→返修打磨→制品出库
1. 基材选型(源头要害)
优先选用等静压高纯石墨,纯度≥99.95%,低灰分、细颗粒、低热膨胀系数。
半导体工况禁止杂质分出,灰分有必要严格控制;颗粒细度决定型腔光洁度与耐磨寿数,分立器材、车规芯片治具会选用超细颗粒石墨。
核对板材内部无裂纹、气孔、夹层,不合格坯料直接剔除。
2. 开粗下料
按照图纸尺度留加工余量,运用锯床、铣床对石墨坯料切割开粗,去除剩余材料,预留 0.3‑0.8mm 精加工余量。
石墨粉尘大,设备配套吸尘,防止孔隙嵌入粉尘影响后续工序。
3. CNC数控精细加工
这是核心工序,选用专用石墨加工机床。
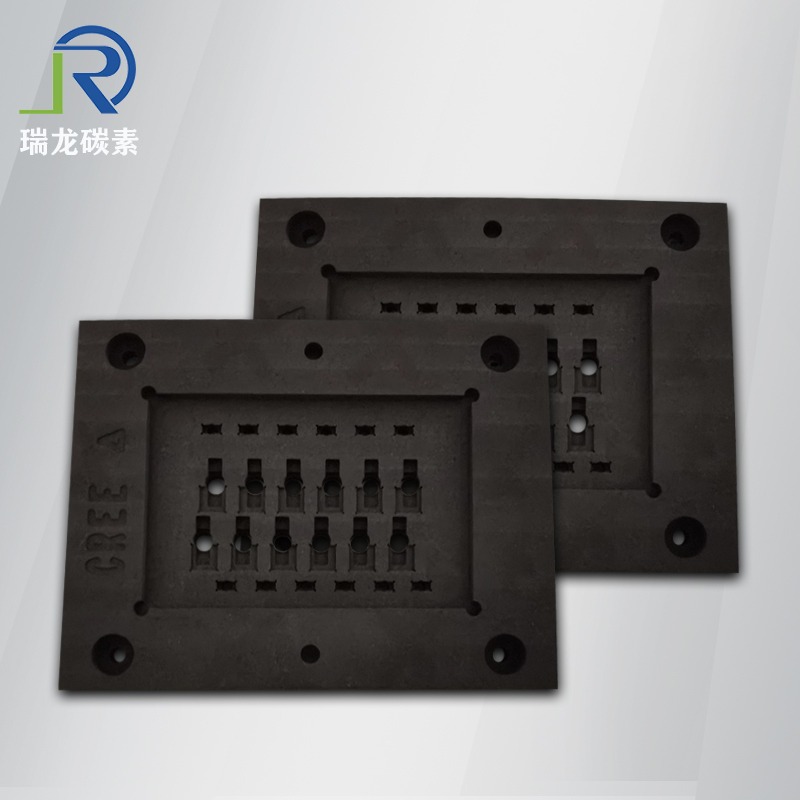
1. 加工型腔、定位槽、避空位、多模腔阵列、定位销孔;
2. 严格管控尺度公役,半导体治具一般公役可达 ±0.01‑0.03mm;
3. 控制型腔内壁光洁度,削减毛刺、刀纹;型腔边角做合理R角,防止崩角掉料。
多腔治具要点确保每个型腔位置度共同,保障批量烧结产品共同性。
4. 外表改性处理(按需选配,不是所有治具都做)
依据运用工况选择工艺:
不做涂层:一般玻封、二极管烧结,裸石墨,成本低;
碳化硅涂层 (SiC 涂层):高温重复运用场景,提升抗氧化、抗粘功能,延伸运用寿数,多用于功率器材、SiC芯片烧结治具;
浸渍处理:浸树脂/浸沥青,关闭石墨外表孔隙,削减掉粉,合适防止石墨粉尘污染芯片的工况。