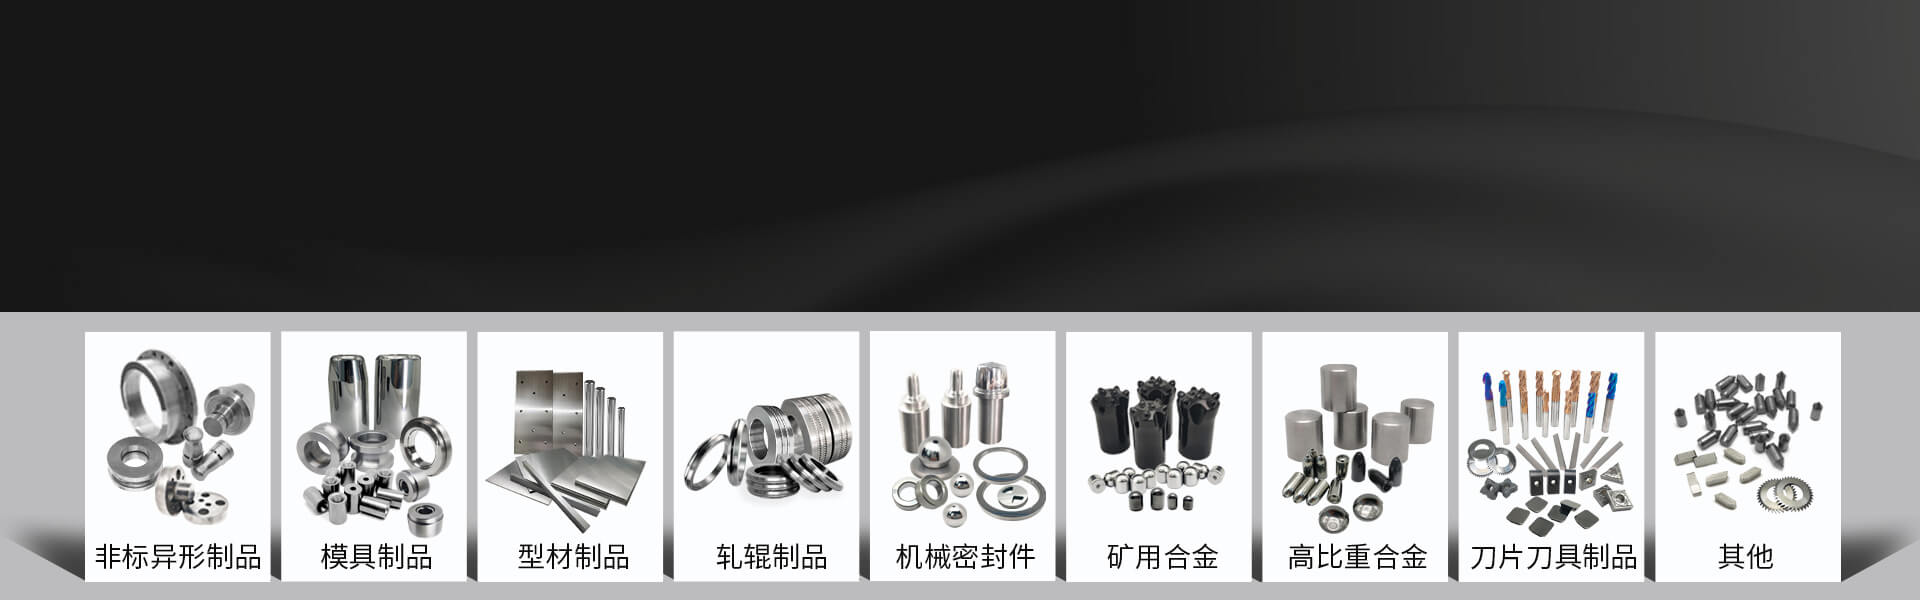
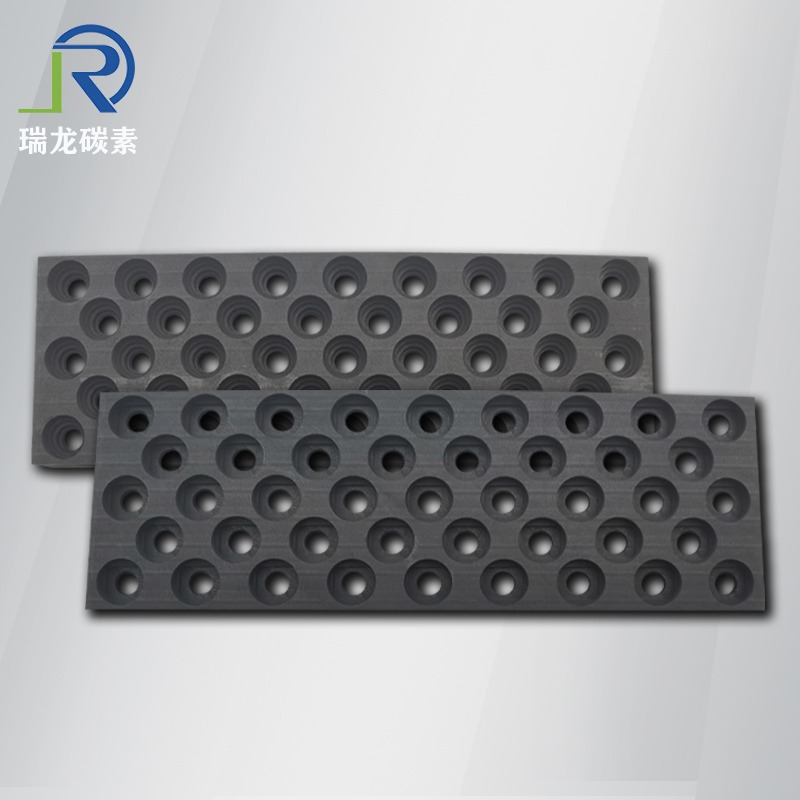
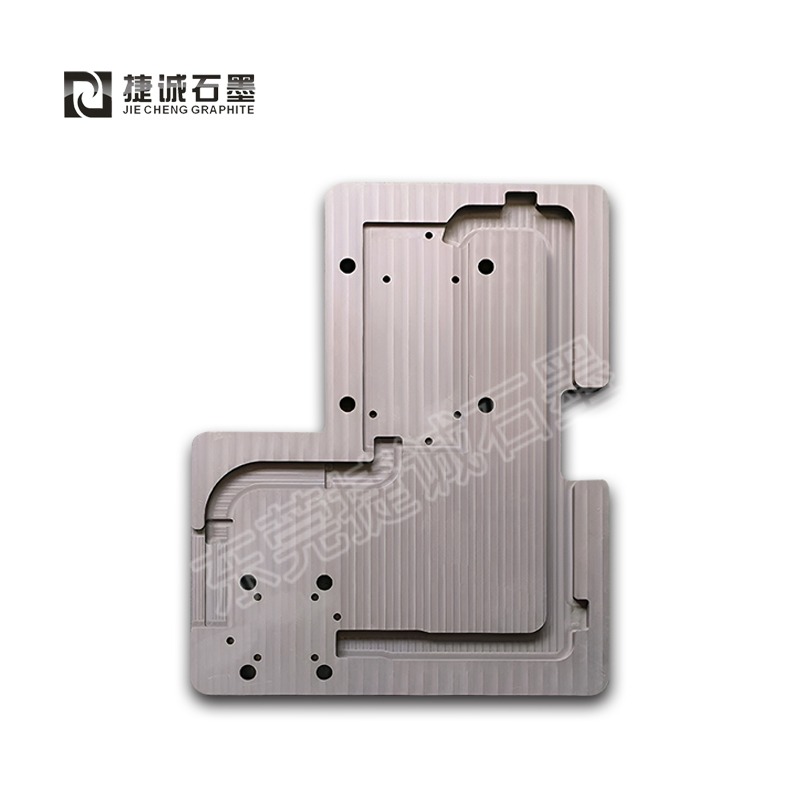
钎焊水冷板散热夹具是保证水冷板在真空钎焊过程中完结高精度、高可靠性联接的要害东西。其运用方法需结合夹具结构、工艺参数和操作规范,以下从预备阶段、装夹阶段、钎焊阶段、冷却与检测阶段四个环节具体介绍:
一、预备阶段
夹具查看与清洁
石墨板查看:招认上下石墨板外表无裂纹、划痕或氧化层,平面度差错≤0.05mm(可经过激光干涉仪或千分表检测)。
透气孔收拾:用紧缩空气吹扫下石墨板的透气孔,避免阻塞导致焊接时气体停留。
定位件查看:查看定位销、陶瓷棒等定位件是否磨损,保证与水冷板定位孔协作空位≤0.02mm。
弹性设备查看:对圆柱绷簧、碟形绷簧等弹性补偿组织进行预压查验,招认其弹性系数符合规划要求(如绷簧紧缩量与压力联系曲线)。
水冷板预处理
清洗:用碱性清洗剂去除水冷板外表油污,再用去离子水冲刷并烘干。
钎料涂覆:
膏状钎料:经过丝网印刷或主动涂覆机均匀涂抹在接头部位,厚度操控在0.1-0.3mm。
预成型钎料片:根据接头形状裁剪钎料片,保证与接头空位匹配(空位一般为0.05-0.15mm)。
安装保护:在非焊接区域涂抹高温防氧化涂料(如硼酸盐基涂料),避免石墨夹具接触导致氧化。
环境预备
真空炉预热:提前打开真空炉,设定升温曲线至100-150℃进行预热,去除炉内湿气。
东西预备:预备耐高温手套、扭矩扳手、温度记录仪等辅佐东西。
二、装夹阶段
定位与开端固定
将下石墨板平稳放置于工作台,用水平仪调整至水平状况(差错≤0.05°)。
将水冷板放置于下石墨板,经过定位销或陶瓷棒刺进定位孔,完结开端定位。
设备提拉件(如暂时螺栓),固定水冷板与下石墨板,避免转移时窜动。
加压与弹性补偿调整
掩盖上石墨板,经过螺栓或液压设备施加均匀压力(压力规模一般为0.05-0.5MPa,具体根据水冷板规范和材料调整)。
关于超大型冷板(规范≥2m),调整圆柱绷簧组合的预紧缩量,保证热膨胀时绷簧能吸收位移(如绷簧紧缩量规划为2-5mm)。
用扭矩扳手分阶段拧紧螺栓,避免部分压力过大导致变形。
整体查看
用塞尺检测水冷板与石墨板之间的空位,保证空位均匀且≤0.1mm。
招认透气孔未被水冷板或钎料阻塞,可用细铜丝疏通。
符号夹具与水冷板的相对方位,便于后续追溯。
三、钎焊阶段
入炉与固定
将装夹好的水冷板整体吊装入真空炉,放置于炉内加热区,保证受热均匀。
关闭炉门,启动真空泵,将炉内真空度抽至10?3 Pa以下(一般需30-60分钟)。
温度与压力操控
升温阶段:
以5-10℃/min的速率升温至300℃,保温30分钟,去除挥发性杂质。
继续升温至钎料熔点以下50-100℃(如Al-Si钎料熔点为577-610℃,则升温至500℃),保温20分钟。
保温阶段:
快速升温至钎料熔点以上10-30℃,保温时刻根据水冷板厚度供认(如10mm厚板需保温15-20分钟),保证钎料充分填充接头。
压力调整:
在保温阶段中期,经过液压设备微调压力(增加0.02-0.05MPa),促进钎料活动。
真空度坚持
全程坚持真空度,避免氧化膜生成影响钎料湿润性。
若炉内真空度下降,需暂停升温并查看漏气点(如用氦质谱检漏仪检测)。
四、冷却与检测阶段
冷却操控
随炉冷却:关闭加热电源,坚持真空状况,以2-5℃/min的速率冷却至200℃以下。
充气冷却:若需加速冷却速度,可充入高纯氩气(纯度≥99.999%)至常压,但需操控冷却速率≤10℃/min,避免热应力开裂。
出炉与拆解
待炉温降至50℃以下后,翻开炉门取出夹具。
用专用东西拆开螺栓和提拉件,分离上石墨板与水冷板。
收拾石墨板外表的钎料残渣(可用机械刮除或化学清洗,如10%硝酸溶液浸泡)。
质量检测
外观查看:用目视或放大镜查看接头是否饱满、无气孔或未熔合。
密封性查验:对气密性要求高的水冷板,进行氦气检漏。
规范检测:用三坐标测量仪检测水冷板平面度(≤0.2mm)和流道轮廓度(±0.1mm)。
金相剖析:对要害接头取样,经过显微镜查询钎料安排是否均匀,无裂纹或偏析。
五、保护与保养
石墨板再生:长时间运用后,石墨板外表可能发生微裂纹或氧化层,需经过CNC铣削(去除0.5-1mm厚度)或浸渍处理(如树脂浸渍)恢复功用。
弹性设备替换:绷簧疲乏查验显现弹性系数下降≥10%时,需替换新绷簧。
存储环境:夹具应存放于单调(湿度≤40%)、恒温(20-25℃)的仓库,避免石墨吸潮或金属部件锈蚀。
总结:钎焊水冷板散热夹具的运用需严厉遵从“预备-装夹-钎焊-冷却-检测”全流程规范,经过精准操控温度、压力和真空度等参数,可完结水冷板接头的高强度、高密封性联接,满意新能源轿车、航空航天等范畴对散热功用的严苛要求。