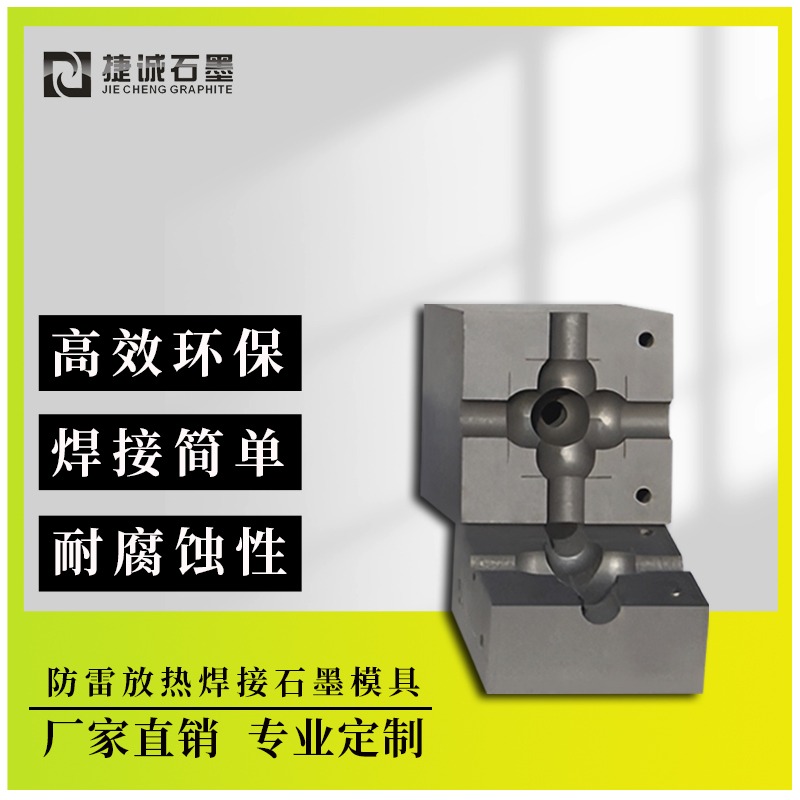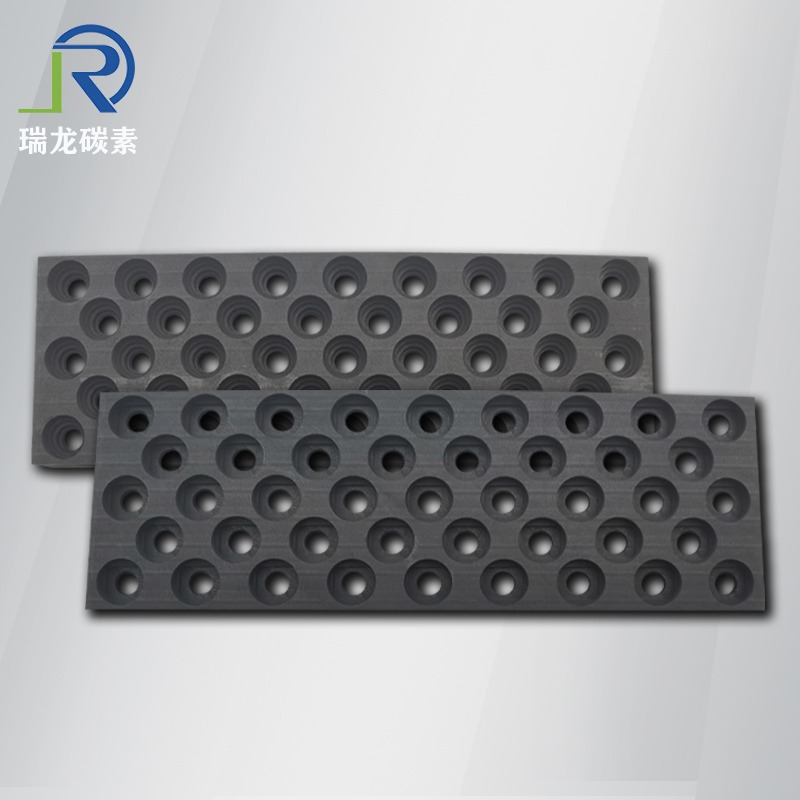
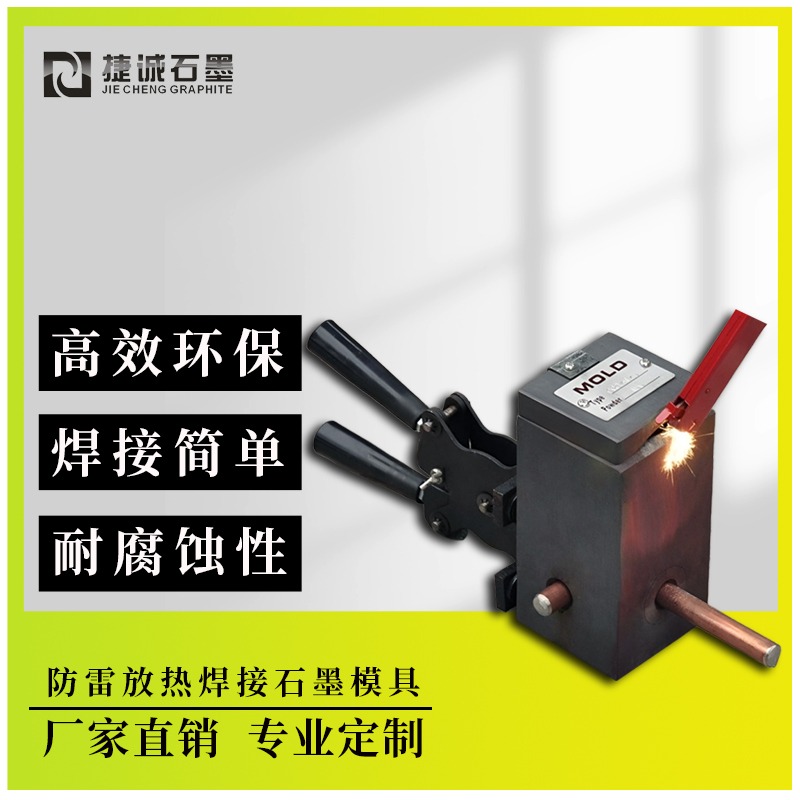
放热焊石墨模具的制造质量直接影响焊接接头的可靠性,其中心体现在资料功能、结构设计、加工精度、热处理工艺及质量检测五大维度,各环节协同效果决定了模具的终究功能。
一、资料功能:高纯石墨的耐高温与化学安稳性
模具主体选用高纯度石墨资料,其耐温功能超越3000℃,可接受铝热反响发生的2500℃以上高温而不发生熔化或变形。导热系数达129W/(m·K),保证热量快速传递至焊接界面,一起抗热震性强,能耐受反复急冷急热而不开裂。化学安稳性方面,石墨在高温下不与铜、铝等金属熔液反响,防止杂质掺入,保证焊接接头纯度。例如,在石化储罐防静电接地系统中,焊接点电阻改变率≤0.02%,满意长时刻安稳运行需求。
二、结构设计:模块化与精密熔接腔的平衡
模具选用模块化组合结构,由模详细、顶盖、铰链、熔接腔、导流槽等组件构成。熔接腔室壁厚设计为15-25mm,既保证结构强度以接受高温高压,又经过优化热传导途径提高焊接效率。例如,防喷型五通模具增设挡板安排,经过拉杆与揉捏绷簧完成注入槽的快速启闭,将单次操作时刻缩短40%,一起保证熔融金属定向活动,防止喷溅危险。此外,模具腔内设有精确的导体定位设备,保证铜棒、钢绞线等导体对齐精度达±0.1mm,形成完美焊接界面。
三、加工精度:数控机床与型腔差错控制
2018年职业引进五轴数控机床后,模具加工精度明显提高,型腔尺寸差错控制在±0.1mm以内。例如,铁路信号系统综合接地焊接中,模具需满意抗拉强度≥150MPa的要求,高精度加工保证焊接接头与导体分子级结合,防止虚焊或裂纹。特殊型号如反向螺旋丝杆结构模具,经过增加开合行程30%,适应大截面导体焊接,一起保持型腔密封性,防止焊接过程中气体走漏导致气孔缺点。